
¿Qué es la planificación de la producción?
- Actualizado
- 21 de octubre de 2026
- Tiempo de lectura
- 31 min
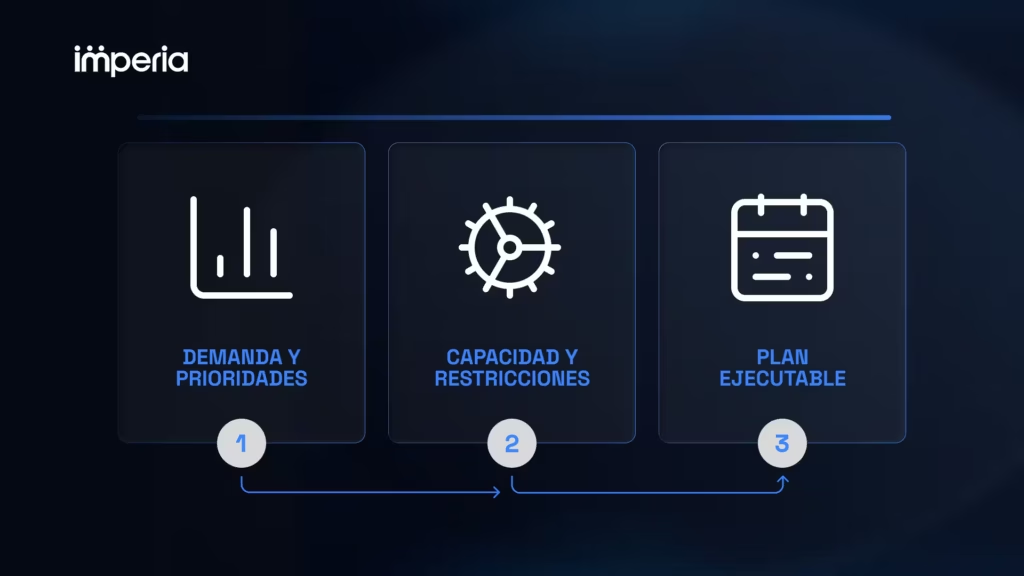
La planificación de la producción es el proceso que transforma la demanda acordada, la capacidad disponible, los materiales y las restricciones operativas en un plan de fabricación viable. Su resultado responde qué producir, cuánto, cuándo, qué recursos se necesitan y con qué prioridades, teniendo en cuenta el servicio comprometido, el inventario, los costes y la estabilidad de planta. No consiste solo en emitir órdenes: conecta decisiones comerciales y operativas para que la empresa pueda cumplir lo que promete sin reaccionar cada día a las mismas urgencias.
- Conecta la demanda con la ejecución. Traduce previsiones, pedidos y prioridades en necesidades de producción realistas.
- Equilibra objetivos y restricciones. Combina servicio, capacidad, materiales, inventario, coste y estabilidad del plan.
- Hace visibles los trade-offs. Permite decidir antes si conviene cambiar fechas, ajustar el mix, abrir turnos, comprar antes o proteger un recurso crítico.
Planificación de la producción, plan de producción y programación: diferencias
Planificación de la producción, plan de producción y programación están conectados, pero no describen la misma actividad. Diferenciarlos permite entender qué decisión corresponde a cada nivel y evita tratar la producción como una cadena de órdenes aisladas. La planificación decide cómo equilibrar necesidades y recursos; el plan concreta un resultado para un horizonte determinado; y la programación organiza la ejecución de ese plan en el detalle de la planta.
Qué es Production Planning
Production Planning es el sistema de decisiones que convierte demanda, objetivos y restricciones en planes factibles a distintos horizontes y niveles de detalle. Parte de una necesidad de mercado, pero incorpora información que puede cambiar por completo la respuesta: capacidad de líneas, turnos, materiales, rutas, tiempos de cambio, inventario, mantenimiento, calidad o compromisos de servicio. Por eso, su función no es maximizar las unidades producidas, sino construir el mejor plan posible dentro de las condiciones reales.
Planificación de la producción frente a plan de producción
La planificación es un proceso continuo de revisión, priorización y aprendizaje. El plan de producción es uno de sus resultados: concreta cantidades, fechas, recursos y prioridades para un periodo concreto. Un plan puede estar bien calculado y, aun así, dejar de ser válido si cambia la demanda, falta un material o se reduce la capacidad. La planificación mantiene la disciplina necesaria para revisar esos cambios sin convertir cada incidencia en una nueva urgencia.
Planificación agregada, MPS, RCCP y programación detallada
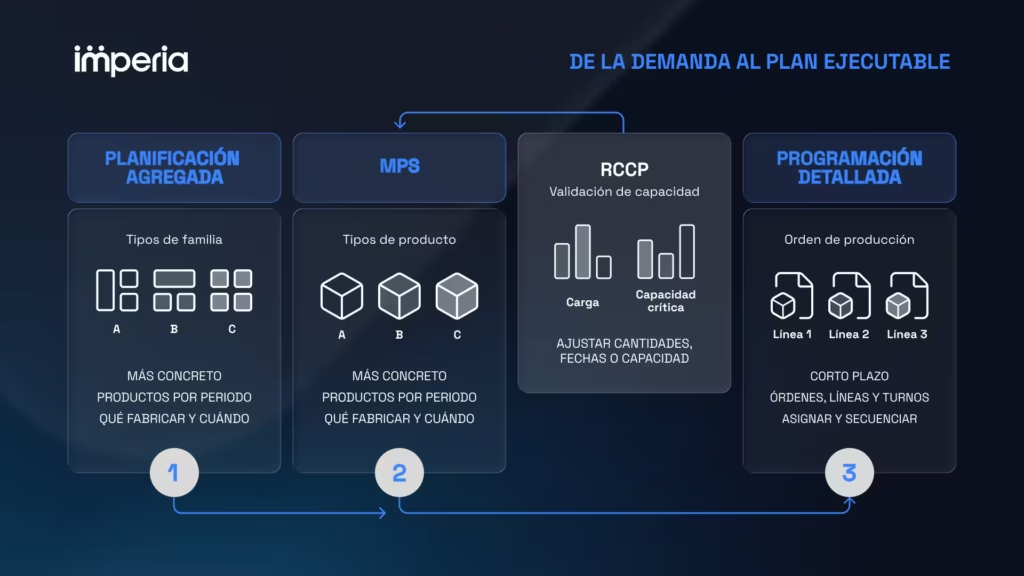
La planificación agregada equilibra familias, capacidad e inventario en un horizonte táctico. El Plan Maestro de Producción (MPS) baja a familias, referencias y periodos más concretos; el Rough Cut Capacity Planning (RCCP) comprueba si los recursos críticos pueden asumir la carga; y la programación detallada asigna órdenes a líneas, máquinas, turnos u operaciones. Son niveles conectados, no sinónimos ni sustitutos entre sí.
Planificación frente a ejecución en planta
La planificación necesita conocer lo que sucede en planta, pero no debe confundirse con la ejecución. El control de producción, los sistemas MES, el mantenimiento o la calidad capturan y gestionan la operación diaria. Production Planning utiliza esa información para validar el plan, detectar desviaciones y ajustar escenarios. Separar ambos ámbitos ayuda a evitar un error frecuente: asumir que un calendario de órdenes equivale a una planta capaz de cumplirlo.
Para qué sirve la planificación de la producción
La planificación de la producción crea el tiempo y la coordinación necesarios para cumplir la demanda sin tensionar innecesariamente los recursos. Su utilidad no depende de tener un calendario perfecto, sino de poder anticipar decisiones y comparar consecuencias antes de que el problema llegue a la planta. Cuando el plan integra restricciones y prioridades, la organización deja de decidir por intuición o por la última urgencia recibida.
Equilibrar demanda, capacidad y recursos
La señal de partida suele ser la previsión de la demanda, junto con pedidos firmes, backlog y compromisos de servicio. Sin embargo, la producción solo puede responder dentro de los límites de materiales, capacidad y calendario. La planificación hace explícita esa brecha y permite decidir si se debe mover demanda, fabricar antes, cambiar el mix o plantear una alternativa de suministro.
Construir planes que se puedan cumplir
Un plan calculado no siempre es un plan ejecutable. Para que pueda cumplirse, debe contemplar disponibilidad de líneas, turnos, operarios, calendarios, mantenimiento, tiempos de cambio, rendimiento, material liberado y dependencias entre operaciones. Incorporar esas condiciones desde el principio reduce promesas imposibles y evita que la planta descubra las restricciones cuando ya no queda margen de respuesta.
Anticipar restricciones antes de que se conviertan en urgencias
Las sobrecargas, faltas de material, cuellos de botella, cambios de secuencia y pedidos críticos no desaparecen por tener un plan. Pero un plan bien gobernado permite verlos antes y priorizar la respuesta. La diferencia es operativa: en lugar de decidir bajo presión cuándo la línea ya está parada, el equipo puede evaluar alternativas y entender qué servicio, coste o inventario implica cada una.
Mejorar servicio, estabilidad y rentabilidad
La producción es uno de los nodos que conecta S&OP, inventario, compras y finanzas. Un plan estable reduce reprogramaciones, horas extra, cambios innecesarios, WIP y expediciones urgentes; además ayuda a proteger fechas de entrega y a utilizar mejor la capacidad. Este enfoque es coherente con los principios de Lean Manufacturing: eliminar esperas y desperdicios sin perder la capacidad de responder a lo que demanda el mercado. La estabilidad no significa inmovilidad: significa que los cambios relevantes se hacen con criterios claros, trazabilidad y conciencia de su impacto.
Cómo funciona el proceso de planificación de la producción
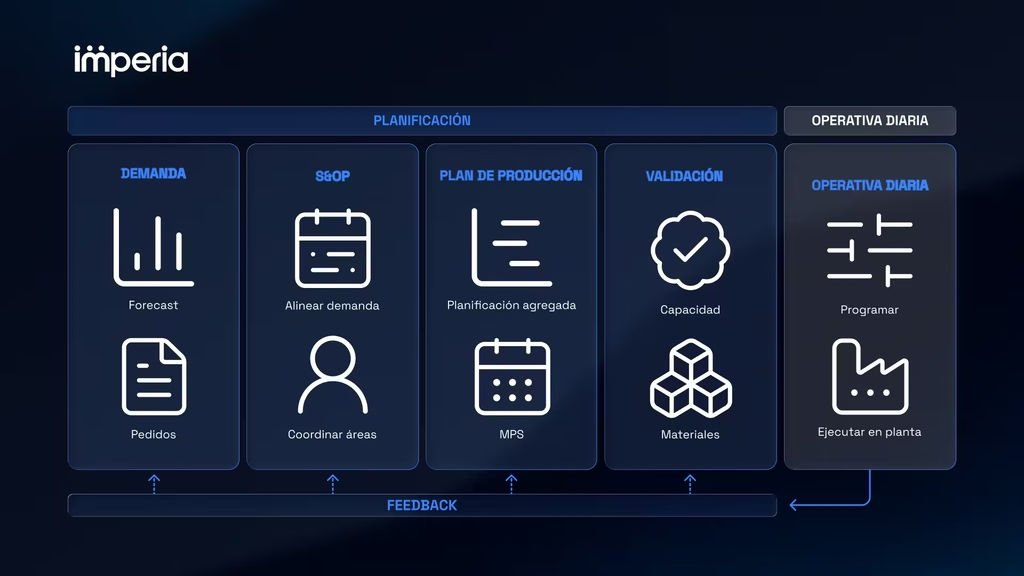
El proceso convierte señales de negocio y datos operativos en un plan que puede ejecutarse y revisarse. Aunque la frecuencia y el detalle varían según la industria, las etapas siguen una lógica común: partir de la necesidad, equilibrarla con capacidad y materiales, concretarla en órdenes y aprender de lo ocurrido. Cada fase debe conservar versiones, responsables y supuestos para que la organización sepa por qué se tomó una decisión y qué debe cambiar en el siguiente ciclo.
Partir de la demanda, los pedidos y las prioridades
El punto de partida combina forecast, pedidos confirmados, cartera, prioridades comerciales, promociones, lanzamientos y compromisos de servicio. El forecast de demanda permite anticipar necesidades antes de que lleguen los pedidos; la cartera concreta lo que ya está comprometido. El plan debe diferenciar ambos elementos para no confundir una hipótesis con una obligación de entrega.
Alinear el plan en S&OP y planificación agregada
Antes de bajar a referencias y órdenes, la empresa debe validar el equilibrio táctico entre demanda y suministro. El proceso S&OP es el espacio para comparar alternativas: nivelar la producción, formar inventario, abrir turnos, subcontratar, desplazar demanda o revisar prioridades. La planificación agregada convierte ese acuerdo en una visión por familias y recursos, con un horizonte suficiente para actuar.
Construir el Plan Maestro de Producción
El Plan Maestro de Producción especifica qué debe fabricarse y cuándo en el nivel adecuado para desencadenar el resto de la planificación. Puede expresarse por familia, referencia, centro o periodo, según el modelo operativo. El MPS no es una lista de deseos comerciales: debe respetar la estrategia acordada, las políticas de inventario y una primera lectura de capacidad y suministro.
Validar la capacidad crítica con RCCP
Una vez definido el plan maestro, el RCCP permite comprobar si los recursos críticos pueden absorber la carga prevista. La validación no tiene que modelar cada minuto de la planta, pero sí detectar si una línea, un horno, un equipo, un turno o una habilidad escasa hacen imposible el plan. Cuando aparecen conflictos, el equipo puede ajustar antes las cantidades, fechas, turnos o mix.
Comprobar materiales y necesidades netas
El plan también debe ser compatible con la disponibilidad de componentes, semielaborados y materias primas. La lista de materiales (BOM) relaciona la producción con sus necesidades; el MRP calcula qué materiales deben estar disponibles, considerando inventario, recepciones, lead times y políticas. Una sola restricción de suministro puede invalidar una secuencia que parecía viable por capacidad.
Secuenciar, liberar y revisar el plan
Cuando las necesidades, la capacidad y los materiales están validados, se asignan órdenes a recursos y se define la secuencia. En esta fase entran en juego las prioridades, dependencias, lotes, tiempos de cambio y fechas comprometidas. No todo debe modificarse con la misma frecuencia: los horizontes próximos requieren reglas de congelación y una gestión por excepciones que proteja la estabilidad sin impedir responder a una incidencia relevante.
Medir el resultado y aprender de la ejecución
El ciclo se cierra al comparar el plan con la ejecución real: cumplimiento de fechas, cambios, carga efectiva, faltas de material, rendimiento, calidad y motivos de desviación. Esa lectura debe alimentar la siguiente revisión. Si una ruta, un tiempo estándar o una regla de prioridad falla de forma recurrente, no basta con reprogramar: hay que corregir la información o el criterio que está generando la excepción.
Qué datos se necesitan para planificar la producción
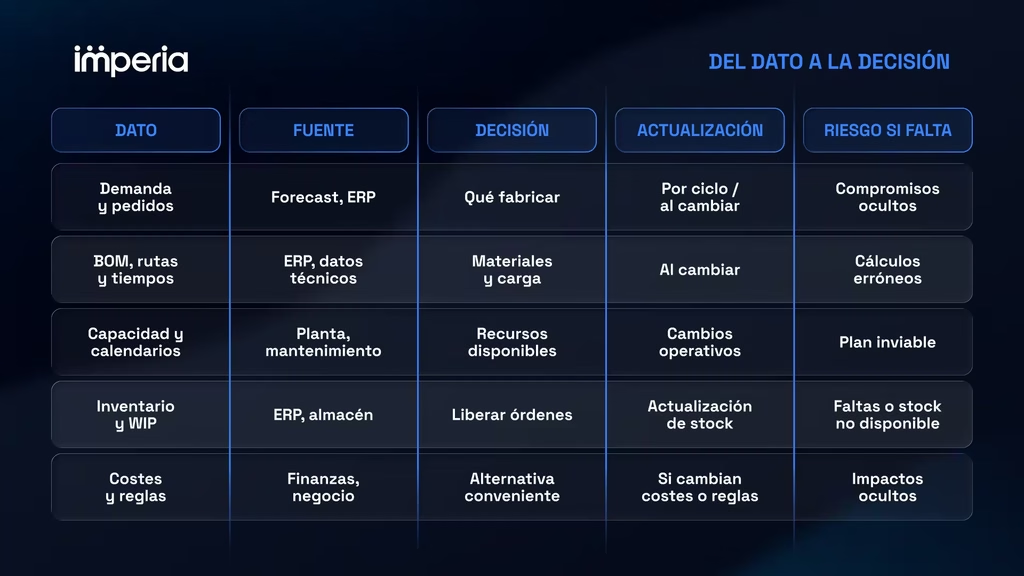
La calidad del plan depende de que las señales comerciales y operativas representen la realidad de la fábrica. No basta con tener muchos datos: deben llegar con la frecuencia adecuada, estar actualizados y corresponder al nivel en que se toma la decisión. La planificación integra información de demanda, maestros técnicos, capacidad, inventario y economía para convertir una necesidad comercial en una carga y una secuencia de fabricación comprensibles.
Demanda, pedidos y prioridades de servicio
El plan necesita forecast, pedidos firmes, backlog, fechas prometidas, prioridades de clientes, promociones, lanzamientos y reglas de servicio. Estas señales permiten diferenciar qué es una necesidad probable, qué ya es un compromiso y qué merece una atención especial. También ayudan a evitar que todos los pedidos urgentes reciban el mismo tratamiento, algo que suele desordenar la secuencia y deteriorar el servicio global.
Maestros técnicos: BOM, rutas y tiempos
Las listas de materiales, rutas, operaciones, tiempos de ciclo, rendimientos, mermas y tamaños de lote convierten una necesidad comercial en carga de producción y materiales. Si una ruta está desactualizada o una BOM no refleja una sustitución de componente, el plan puede parecer correcto hasta que llega a planta. Por eso, la gestión de maestros no es una tarea administrativa separada: es una condición para decidir con fiabilidad.
Capacidad y calendarios reales
La disponibilidad debe reflejar líneas, centros de trabajo, turnos, ausencias, mantenimiento, paradas, formación, velocidad real y capacidad subcontratada. La capacidad nominal de una máquina no equivale a las horas que realmente puede ofrecer al plan. Incorporar calendarios y restricciones de forma explícita evita construir calendarios sobre una planta ideal que no existe.
Inventario, WIP y disponibilidad de materiales
Es necesario distinguir producto terminado, semielaborado, material en tránsito, reservas y WIP. El inventario visible no siempre está disponible para la orden que se quiere planificar: puede estar comprometido, bloqueado por calidad o situado en otra ubicación. La gestión de inventarios aporta la lectura de cobertura y disponibilidad; Production Planning determina cómo esas existencias condicionan la respuesta de fabricación.
Costes, márgenes y reglas de negocio
Las decisiones también dependen de coste de producción, margen, caducidad, tamaño mínimo de lote, penalizaciones de servicio, cambios de formato, horas extra o subcontratación. El coste de cambio de producción, por ejemplo, puede hacer que una secuencia aparentemente eficiente destruya capacidad y margen. Las reglas de negocio permiten convertir esos criterios en decisiones coherentes y trazables.
Niveles, horizontes y granularidad de la planificación
La planificación funciona a distintos niveles porque las decisiones no requieren el mismo detalle ni el mismo horizonte. La dirección necesita escenarios por familia y mes; el planificador debe comprobar la carga de recursos críticos; y la planta necesita órdenes y secuencias concretas. La clave es mantener una jerarquía coherente: cada nivel debe traducir las decisiones del anterior sin crear cifras o compromisos que no puedan materializarse después.
Planificación agregada: familias y medio plazo
La planificación agregada trabaja normalmente por familias, recursos y periodos mensuales o semanales. Su función es equilibrar demanda, capacidad e inventario con antelación suficiente para tomar decisiones tácticas, no secuenciar una orden concreta. En este nivel pueden evaluarse opciones como nivelar producción, crear stock, abrir capacidad adicional o desplazar parte de la demanda.
Plan Maestro de Producción: qué fabricar y cuándo
El MPS traslada la visión agregada a referencias, familias o periodos más concretos. Actúa como señal para producción y materiales, y debe proteger una lógica común de servicio, inventario y capacidad. Su granularidad depende del entorno: en algunos casos se trabaja por producto acabado; en otros, por familia, semielaborado o configuración. Lo importante es que el nivel permita tomar decisiones sin crear una precisión ficticia.
RCCP: validar la viabilidad de la carga
El RCCP comprueba los recursos que condicionan de verdad el plan: una línea, un molde, un horno, un operario especializado o una instalación externa. Al centrarse en los recursos críticos, proporciona una lectura de viabilidad antes de descender a la programación detallada. Esto permite tomar decisiones de capacidad con suficiente antelación y no cuando el programa ya está comprometido.
Programación detallada: órdenes, recursos y secuencia
La programación asigna órdenes a máquinas, líneas, turnos u operaciones y define el orden de ejecución. Aquí entran restricciones muy concretas: tiempos de cambio, compatibilidades, secuencias técnicas, mantenimiento, materiales liberados, fechas y prioridades. Un plan maestro correcto no garantiza por sí solo una secuencia viable; por eso, la programación debe recibir un plan validado y devolver información cuando no puede ejecutarlo como estaba previsto.
Cómo mantener coherencia entre niveles
La coherencia exige una estructura de productos, recursos, centros y periodos que conecte todos los niveles. La guía de jerarquía de planificación ayuda a definir estas relaciones antes de implantar reglas o dashboards. Cuando la jerarquía no está clara, cada equipo tiende a trabajar con un total distinto y la discusión se desplaza de la decisión a la reconciliación manual de cifras.
Capacidad y restricciones: cómo saber si el plan es viable
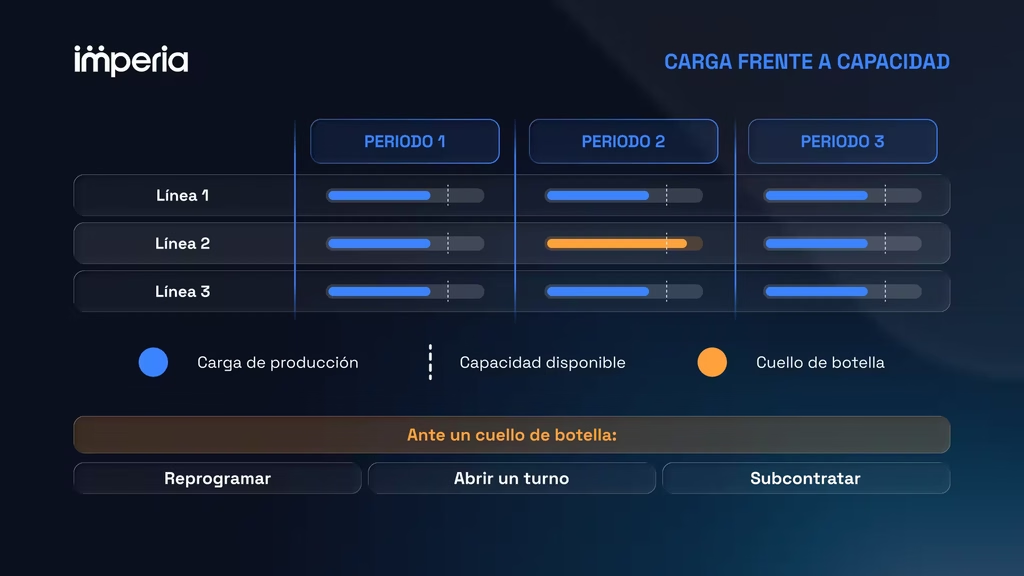
Un plan de producción es viable cuando la carga prevista puede ejecutarse con los recursos, calendarios, materiales y reglas disponibles. La capacidad no debe tratarse como un número fijo: cambia por mantenimiento, disponibilidad de personas, rendimiento, calidad, cambios de formato o incidencias de suministro. Hacer visibles las restricciones permite comparar escenarios antes de aceptar una fecha, proteger el recurso crítico y decidir qué respuesta aporta más valor al negocio.
Capacidad teórica frente a capacidad real
La capacidad teórica parte de horas nominales y velocidad estándar. La capacidad real descuenta paradas, mantenimiento, formación, pérdidas de rendimiento, scrap, ausencias, tiempos de cambio y restricciones de calendario. Utilizar únicamente la primera puede hacer que todos los planes parezcan viables hasta que llega la ejecución. La segunda no elimina la incertidumbre, pero reduce las promesas basadas en supuestos que la planta no puede cumplir.
Capacidad finita e infinita
La planificación con capacidad finita e infinita responde a dos necesidades diferentes. El enfoque infinito permite calcular rápidamente una carga sin limitarla por el recurso disponible; puede ser útil para detectar necesidades. El enfoque finito introduce límites reales y obliga a elegir qué se desplaza o qué capacidad se añade. Cuando hay restricciones relevantes, la capacidad finita ayuda a prometer fechas y secuencias más ejecutables.
Cuellos de botella y recursos críticos
Un cuello de botella es el recurso cuya limitación condiciona el flujo de todo el sistema. Identificarlo no significa aumentar automáticamente su capacidad: antes hay que medir su carga, protegerlo de interrupciones, revisar el mix, eliminar esperas, cambiar secuencias o evaluar una alternativa externa. El plan debe hacer visible qué pedido, producto o decisión compite por ese recurso y qué consecuencia tiene priorizarlo.
OEE y disponibilidad operativa
El OEE combina disponibilidad, rendimiento y calidad para aproximar la capacidad utilizable. Es un indicador valioso si se utiliza para alimentar la planificación y no como un objetivo aislado de planta. Un cambio en cualquiera de sus componentes puede alterar la carga que un recurso puede asumir; por eso, la planificación debe trabajar con datos operativos actualizados y con márgenes de seguridad cuando la variabilidad sea alta.
Escenarios para equilibrar la carga
Cuando la carga supera la capacidad, no existe una respuesta única. Puede moverse demanda, ajustar el mix, abrir turnos, recurrir a horas extra, subcontratar, cambiar una fecha de entrega o producir con antelación para formar inventario. La mejor alternativa depende del compromiso de servicio, margen, coste, disponibilidad de materiales y riesgo. El valor del proceso está en comparar esos trade-offs antes de decidir, no en ocultar la sobrecarga hasta el último momento.
Materiales, inventario y aprovisionamiento en el plan productivo
La producción no puede ejecutarse solo porque haya una necesidad de mercado y una máquina disponible. Cada orden consume una combinación de materiales, semielaborados, capacidad y tiempo. Integrar la disponibilidad de componentes y el inventario en el plan permite detectar faltas antes de liberar órdenes, coordinarse con compras y decidir si conviene cambiar una secuencia, aplicar una alternativa de suministro o revisar la promesa de servicio.
Lista de materiales y estructura de producto
La lista de materiales (BOM) descompone el producto acabado en componentes, materias primas y semielaborados. También conecta cantidades, versiones, sustituciones y niveles de fabricación. Una BOM incorrecta puede provocar que una orden aparentemente viable consuma el componente equivocado o ignore una restricción. Por eso, la estructura de producto debe revisarse cuando cambian formulaciones, proveedores, procesos o alternativas de fabricación.
MRP y necesidades netas
El MRP utiliza el MPS, la BOM, el inventario, las recepciones previstas, los lead times y las políticas de lote para calcular necesidades netas de materiales. No sustituye el criterio del planificador ni resuelve por sí solo restricciones de proveedor, pero hace visible qué debe estar disponible y cuándo. Su valor aumenta cuando la información maestra y las señales de compra se mantienen conectadas con el plan real.
Disponibilidad de materiales y restricciones de proveedor
Una falta de componente, un MOQ, un plazo de entrega largo o una capacidad limitada de proveedor puede alterar el programa de producción. La planificación de compras por restricciones permite contrastar esas condiciones con las necesidades de planta y evaluar alternativas antes de que el faltante se convierta en una parada. La decisión puede implicar priorizar una referencia, sustituir material, modificar una fecha o revisar el mix.
Inventario como resultado y como palanca
La gestión de inventarios y la producción se condicionan mutuamente. Fabricar antes o acumular semielaborado puede proteger el servicio y nivelar la carga, pero también aumenta capital inmovilizado, espacio, caducidad y riesgo de obsolescencia. Fabricar bajo pedido reduce algunos riesgos de stock, pero exige mayor respuesta de materiales y capacidad. El plan debe hacer explícito dónde conviene situar ese inventario y por qué.
Programación, secuenciación y estabilidad del plan
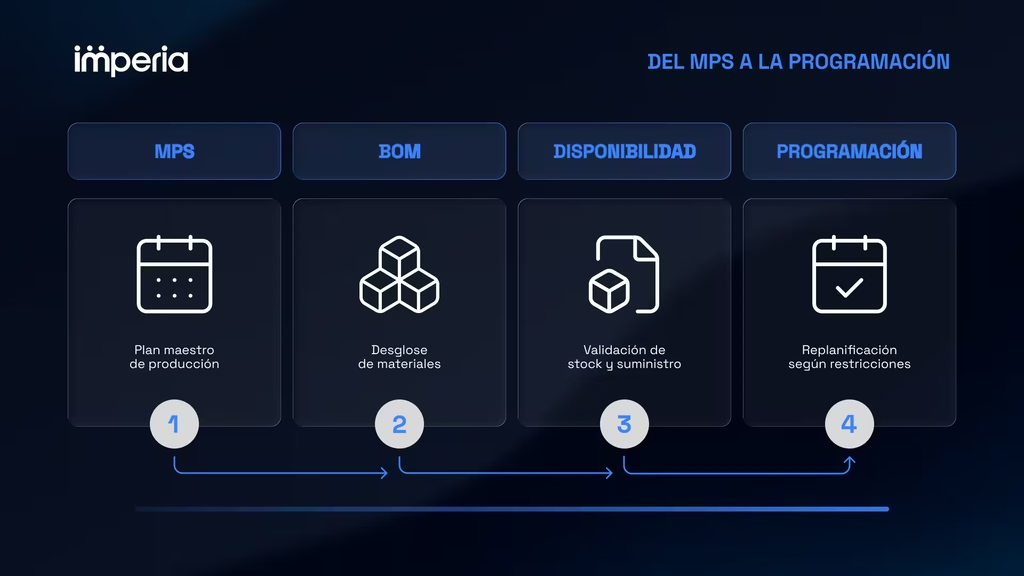
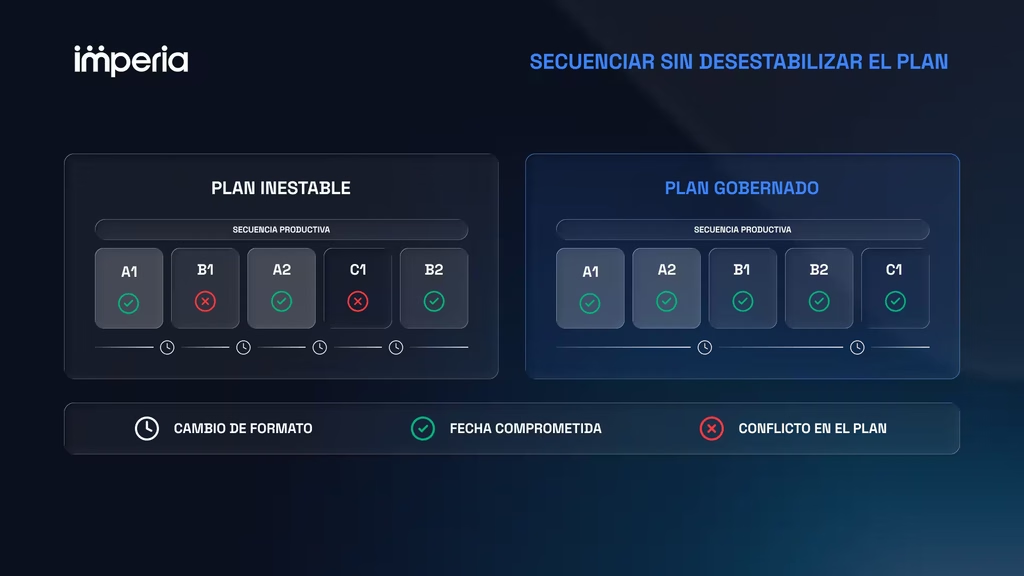
La programación concreta el plan maestro en una secuencia de órdenes y recursos. Es el punto donde las prioridades comerciales se encuentran con restricciones físicas: tiempos de cambio, disponibilidad de máquina, materiales, calidad, mantenimiento, dependencias y fechas. La programación eficaz busca cumplir el servicio sin generar una cadena de cambios que destruya capacidad. Para ello necesita reglas claras, horizontes de congelación y una gestión disciplinada de las excepciones.
Del plan maestro a la secuencia de órdenes
El descenso desde el MPS a la secuencia debe respetar recursos disponibles, dependencias de proceso, lotes, materiales y compromisos de entrega. La asignación no consiste solo en colocar órdenes en los huecos libres; necesita priorizar qué pedido utiliza cada recurso y en qué momento, teniendo en cuenta el coste de moverlo. Una programación razonable devuelve información al plan maestro cuando la secuencia revela una imposibilidad que no se veía en el nivel agregado.
Tiempos de cambio, formatos y coste de changeover
Cada cambio de formato, herramienta, receta o color consume capacidad y puede añadir riesgo de calidad o merma. El coste del changeover explica por qué una secuencia que prioriza únicamente la fecha de cada pedido puede ser muy ineficiente. Agrupar órdenes compatibles o fijar reglas de campaña puede reducir cambios, pero también debe equilibrarse con el servicio y el inventario que esa decisión genera.
Takt time, tiempo de ciclo y sincronización
El takt time representa el ritmo que la operación necesita sostener para atender la demanda; el tiempo de ciclo describe cuánto tarda una operación en completarse. Compararlos ayuda a identificar dónde una fase no mantiene el ritmo requerido, aunque deben interpretarse junto con disponibilidad, rendimiento, lotes y variabilidad. No son números aislados: ayudan a decidir cómo equilibrar el flujo y proteger la capacidad efectiva.
Just-In-Sequence y coordinación con la operación
El enfoque Just-In-Sequence busca que los componentes o productos lleguen en el momento y en el orden en que se necesitan. Puede aportar valor cuando la secuencia tiene un efecto directo sobre la fabricación o el montaje, pero requiere datos fiables y una coordinación muy estrecha con proveedores y planta. No es un modelo universal: en entornos más variables puede ser preferible incorporar buffers o una lógica distinta de respuesta.
Congelar lo necesario y evitar replanificaciones innecesarias
Los horizontes próximos deben protegerse frente a cambios que no aportan valor. La estabilidad del plan maestro depende de definir qué puede modificarse, quién lo aprueba y qué información justifica la excepción. Una planificación ágil no significa reprogramar todo a diario: significa cambiar solo cuando el beneficio de hacerlo supera el coste operativo, comercial y organizativo del cambio.
Cómo decidir el mix de producto y los trade-offs económicos
Cuando capacidad o materiales son limitados, la empresa no puede responder a toda la demanda de la misma manera. La planificación debe decidir qué combinación de productos, clientes o canales utiliza mejor el recurso crítico y protege los objetivos de negocio. Esa decisión no puede basarse solo en unidades o facturación: debe incorporar margen, consumo de capacidad, disponibilidad de materiales, coste de cambio, compromiso de servicio y riesgo.
El mix de producto como decisión de capacidad
La optimización del mix de producto permite analizar qué combinación de referencias aporta mejor resultado cuando no es posible fabricar todo. Una referencia puede tener un margen alto, pero consumir de forma desproporcionada el recurso crítico; otra puede proteger un contrato estratégico o facilitar una secuencia más estable. Hacer visibles estos criterios evita que la prioridad se decida únicamente por quien reclama primero.
Coste total de producir, cambiar e inventariar
El coste relevante no es solo el coste unitario de fabricar. También entran en juego tiempos de preparación, merma, horas extra, subcontratación, inventario, caducidad, expedites y penalizaciones de servicio. La lectura de costes de producción debe conectarse con la planificación para entender qué alternativa reduce el coste total y no simplemente el coste visible de una orden.
Decoupling point y estrategia de respuesta
El decoupling point define dónde se separa lo que se fabrica o repone por previsión de lo que se completa bajo pedido. Esa elección condiciona el plazo al cliente, el nivel de inventario, el riesgo de obsolescencia y la flexibilidad del plan. Situarlo antes puede proteger servicio; situarlo después puede permitir mayor personalización. Ninguna opción es universal: debe responder al patrón de demanda y a la capacidad de la cadena.
Escenarios de servicio, margen y riesgo
La mejor decisión cambia según el contexto. Ante una restricción, puede ser preferible proteger una referencia de margen alto, un cliente estratégico, un producto con riesgo de caducidad o una familia que mantiene ocupada una línea eficiente. La planificación aporta valor cuando permite comparar esos escenarios con criterios acordados, no cuando presenta una única secuencia como si fuera la respuesta objetiva a cualquier situación.
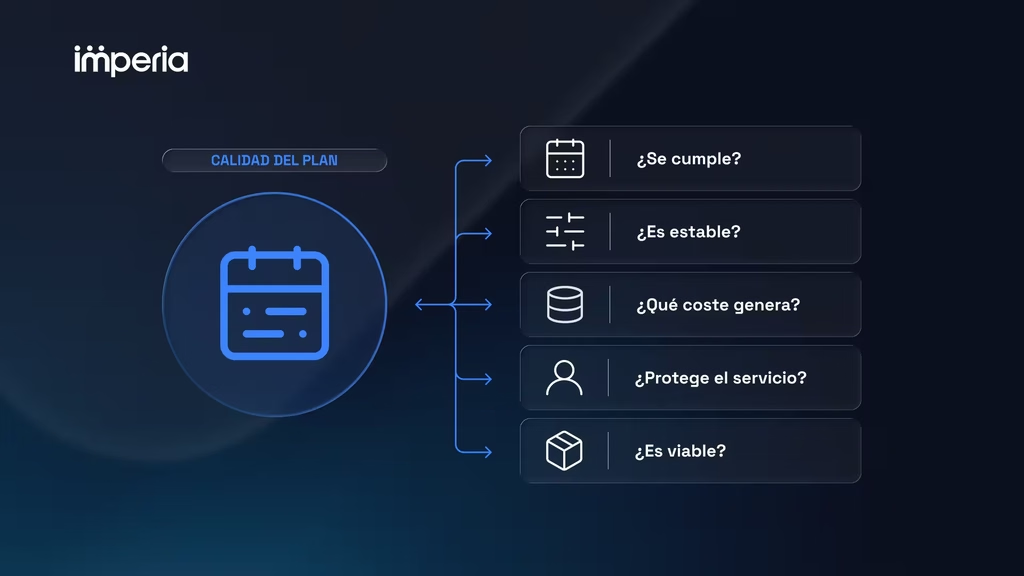
Cómo medir la calidad del plan de producción
Medir la calidad del plan no consiste solo en comprobar si se produjeron unidades. Un plan puede alcanzar volumen y, al mismo tiempo, generar exceso de WIP, cambios constantes, horas extra o incumplimientos de entrega. La evaluación debe combinar cumplimiento, viabilidad, estabilidad, servicio y coste para entender qué decisión falló y qué mejora puede aplicarse. Las métricas deben ayudar a actuar, no limitarse a describir un resultado pasado.
Cumplimiento y estabilidad del plan
La adherencia compara lo planificado con lo ejecutado; las reprogramaciones y cambios de última hora muestran cuánta estabilidad conserva el plan. No todos los cambios son negativos: una incidencia relevante puede exigir una adaptación rápida. El problema aparece cuando los cambios son recurrentes, poco trazables o responden siempre a las mismas causas, porque entonces la organización pierde capacidad de anticipación.
Carga, utilización y capacidad disponible
La carga por recurso, las sobrecargas, la utilización y el margen de capacidad permiten identificar dónde existe riesgo de incumplimiento. El OEE aporta una lectura útil de disponibilidad, rendimiento y calidad, pero no debería utilizarse como único KPI. Un recurso puede tener una utilización alta y, aun así, no ser el cuello de botella; otro puede condicionar todo el plan con una disponibilidad pequeña pero crítica.
Servicio, plazos y órdenes críticas
El cumplimiento de fechas, OTIF de cliente, backlog, lead time y estado de órdenes críticas conecta la planificación con la promesa realizada al mercado. Estas métricas deben analizarse por cliente, producto, familia o causa de desviación cuando sea necesario. Un promedio global puede ocultar que algunos pedidos estratégicos se incumplen de forma reiterada mientras otros compensan el resultado.
Inventario, WIP y faltas de material
Un plan mal sincronizado puede aumentar producto en curso, semielaborado, obsolescencia o material expedito incluso cuando las líneas parecen ocupadas. Revisar WIP, cobertura, faltas de material y movimientos de inventario ayuda a detectar si la producción está adelantándose donde no aporta valor o si está esperando por un componente que debía haberse anticipado.
Coste de urgencias y cambios
Horas extra, subcontratación, expedites, cambios de formato y desperdicio son señales del coste de una planificación reactiva. Analizarlos junto con la estabilidad del plan maestro permite identificar si la urgencia es excepcional o se ha convertido en el modo normal de operar. La métrica más útil es la que conduce a una acción: corregir una regla, proteger una capacidad, revisar una ruta o cambiar una política de priorización.
Quién participa en la planificación de la producción
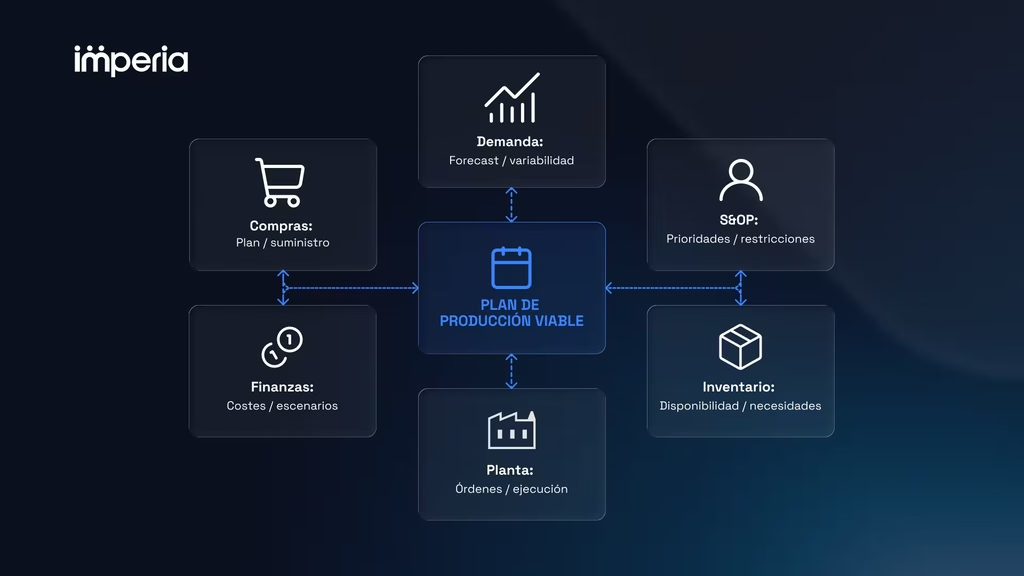
La planificación de la producción no pertenece exclusivamente a una persona o a un departamento. El Production Planner coordina el plan, pero necesita decisiones y datos de Planta, Mantenimiento, Calidad, Demand Planning, Compras, Inventario, Finanzas y Comercial. Definir responsabilidades evita que las áreas introduzcan cambios por su cuenta y permite que las excepciones se resuelvan con el nivel de información adecuado.
Production Planner y responsable de operaciones
El Production Planner prepara el plan, analiza restricciones, prioriza excepciones y comunica el impacto de las alternativas. El responsable de operaciones aporta la perspectiva de ejecución y valida que las decisiones puedan llevarse a planta. Ambos deben tener visibilidad de los supuestos, las versiones y los criterios con los que se modifica el programa.
Planta, mantenimiento y calidad
Planta aporta disponibilidad real, secuencias posibles, incidencias y rendimiento; Mantenimiento informa de paradas y restricciones futuras; Calidad confirma liberaciones, bloqueos, mermas y condiciones técnicas. Sin esa información, la planificación puede basarse en una capacidad que ya no existe o en materiales que no pueden consumirse.
Demand Planning, S&OP y comercial
Demand Planning aporta una lectura de la demanda; S&OP permite acordar alternativas tácticas; y Comercial contextualiza clientes, campañas y compromisos. Los objetivos de venta no deben entrar en planta como órdenes automáticas. Necesitan contrastarse con capacidad y materiales para que la organización pueda decidir de forma transparente qué se promete, qué se prioriza y qué se renegocia.
Compras, inventario y proveedores
Compras confirma plazos, cantidades mínimas, alternativas de suministro y capacidad de proveedor. Inventario aporta la disponibilidad y la cobertura de materiales o producto terminado. Su coordinación con producción permite detectar antes si un plan necesita una compra, una reasignación de stock, una sustitución o una modificación de secuencia.
Finanzas y dirección
Finanzas y Dirección ayudan a arbitrar decisiones que no pueden resolverse solo desde planta: invertir en capacidad, aceptar coste adicional, formar inventario, subcontratar, priorizar margen o proteger un cliente. Su papel es convertir los trade-offs operativos en criterios de negocio claros, no sustituir el análisis de viabilidad con una única cifra económica.
Gobernanza de cambios y excepciones
Cada cambio relevante debería registrar quién lo propone, qué motivo lo justifica, qué versión modifica y qué impacto genera en servicio, capacidad, materiales y coste. Esta trazabilidad no pretende burocratizar la respuesta; permite aprender qué excepciones crean valor y cuáles repiten una causa que debería corregirse en el proceso, los datos o las reglas de planificación.
Cómo se conecta Production Planning con el resto del Supply Chain
Production Planning es un punto de unión entre lo que el mercado solicita y lo que la cadena puede ejecutar. Recibe una demanda, devuelve una lectura de factibilidad, consume y genera inventario, desencadena necesidades de compra y aporta restricciones al proceso S&OP. Entender estas relaciones evita que cada área optimice su propia cifra de forma aislada y ayuda a construir un plan compartido entre negocio y operaciones.
Relación con la previsión de la demanda
La previsión de la demanda genera la señal de partida. Production Planning debe devolver qué parte puede atenderse, con qué fecha y bajo qué restricciones. Ese intercambio evita que el forecast y las prioridades comerciales se conviertan en promesas imposibles o que la producción reaccione sin conocer el escenario de demanda que hay detrás.
Relación con S&OP
El proceso S&OP acepta, corrige o prioriza el equilibrio táctico entre demanda y suministro. Production Planning traduce ese acuerdo a MPS, capacidad, materiales y programación; además, devuelve las restricciones que requieren una nueva decisión. Esta retroalimentación es esencial para que el plan de negocio y el plan de fábrica sigan hablando del mismo escenario.
Relación con inventario
La producción crea y consume inventario. Puede fabricar con antelación para proteger servicio, consumir semielaborado para responder más rápido o producir bajo pedido para reducir stock. La gestión de inventarios ayuda a medir cobertura, riesgo y disponibilidad; la planificación determina cómo esas existencias se forman, se consumen o se trasladan dentro de la operación.
Relación con compras y proveedores
El plan de producción genera una señal de materiales que debe contrastarse con plazos, MOQ, capacidad de proveedor y condiciones de suministro. La planificación de compras por restricciones permite convertir esa necesidad en un calendario de aprovisionamiento viable. La relación es bidireccional: una restricción de proveedor puede obligar a cambiar el MPS, la secuencia o la promesa de servicio.
Relación con resiliencia y flexibilidad
Capacidad alternativa, recursos críticos, dual sourcing, buffers y escenarios de recuperación determinan la capacidad de responder ante una parada, una variación de demanda o un retraso de suministro. La resiliencia no consiste en mantener capacidad o inventario sin criterio; consiste en saber qué palancas están disponibles, cuánto tardan en activarse y qué riesgo reducen en cada escenario.
Inteligencia artificial y automatización en la planificación de la producción
La tecnología puede reducir trabajo manual y acelerar la comparación de alternativas, pero no sustituye el conocimiento de planta ni la responsabilidad de decisión. Su valor aparece cuando conecta datos de demanda, pedidos, inventario, rutas, capacidad y ejecución para hacer visibles restricciones y escenarios. La automatización debe ayudar a priorizar dónde intervenir y a evaluar consecuencias, no generar planes opacos que nadie pueda explicar o validar.
Qué puede automatizar la tecnología
Una solución puede integrar información, calcular carga, generar propuestas de plan, detectar cuellos de botella, alertar de faltas de material, comparar escenarios y concentrar la atención en las excepciones con mayor impacto. También puede mantener versiones y trazabilidad para saber qué cambió entre un plan y otro. Automatizar estas tareas libera tiempo para que el equipo evalúe decisiones, en lugar de recopilar datos o actualizar hojas de cálculo.
Planificación con restricciones y simulación de escenarios
Ante una parada, un pedido urgente, un cambio de mix o un retraso de suministro, el equipo necesita saber qué alternativas existen antes de modificar el programa. La simulación permite comparar, por ejemplo, mover una orden, abrir un turno, subcontratar o cambiar una fecha, mostrando la carga, el servicio y el coste de cada opción. El resultado debe conservar supuestos y reglas para que la decisión sea revisable.
El papel del planificador
El sistema puede calcular y priorizar, pero el planificador aporta contexto que no siempre está en los datos: conocimiento de la planta, compromisos comerciales, posibles alternativas, coste real de una excepción y criterio para decidir cuándo conviene mantener el plan. La tecnología debe hacer más visible ese juicio profesional y no ocultarlo detrás de una recomendación automática.
Riesgos de automatizar sin datos fiables
Rutas incorrectas, tiempos desactualizados, restricciones no modeladas, reglas contradictorias o inventario no disponible pueden producir planes aparentemente precisos pero imposibles de ejecutar. La automatización necesita datos gobernados, validación con la operación y criterios de excepción. Cuanta más autonomía tenga el sistema, más importante resulta revisar qué supuestos utiliza y cómo se comporta cuando cambia el contexto.
La IA aplicada al Supply Chain Planning puede facilitar esta adaptación y acelerar el análisis, siempre que permanezca conectada a datos operativos y a una gobernanza clara.
Cuándo utilizar un software de planificación de la producción
Excel y el ERP pueden cubrir procesos sencillos, pero suelen perder eficacia cuando aumentan las referencias, los centros de trabajo, las restricciones, la frecuencia de cambios o la necesidad de coordinar varias áreas. Un software de planificación no se justifica por sustituir una hoja de cálculo, sino por permitir decisiones más trazables, colaborativas y viables cuando el entorno ya no puede gestionarse con versiones dispersas y reglas manuales.
Señales de que Excel o el ERP ya no son suficientes
Algunas señales son claras: demasiadas referencias o líneas, secuencias manuales difíciles de mantener, cambios continuos sin trazabilidad, falta de visibilidad de carga, capacidad sin validar, materiales desconectados del programa e imposibilidad de comparar escenarios. También es una señal cuando distintas áreas trabajan con versiones del plan que no coinciden y la reunión se dedica a reconciliar archivos en lugar de decidir.
Capacidades que debe ofrecer el software
La solución debe integrar demanda, pedidos, inventario, BOM, rutas y calendarios; contemplar capacidad finita y restricciones; apoyar MPS, escenarios, programación, gestión por excepciones y colaboración; y conservar el historial de cambios. Las capacidades exactas dependerán del modelo de producción, pero el criterio es común: hacer visible qué plan es viable, por qué se elige y cómo cambia cuando se modifica una condición crítica.
Cómo encaja SCP Studio
El software de planificación de la producción de SCP Studio permite organizar órdenes, visibilizar carga y cuellos de botella, incorporar reglas de secuenciación y adaptar pantallas o criterios a la operativa de cada empresa. Al conectarse con demanda, compras, inventario y S&OP, ayuda a evaluar el impacto de una decisión antes de trasladarla a planta. Cuando el reto es convertir información dispersa en un plan ejecutable, puedes solicitar una demo para revisar el caso con el equipo de Imperia.
Recursos para mejorar la planificación de la producción
Los recursos prácticos son más útiles cuando aparecen junto a la tarea que ayudan a resolver. En este cluster, el objetivo es facilitar el diseño de niveles de decisión, aportar una referencia de aplicación real y preparar activos específicos para MPS, RCCP y simulación de capacidad a medida que estén disponibles.
Ordenar los niveles de decisión
La guía de jerarquía de planificación ayuda a definir cómo se relacionan estrategia, S&OP, demanda, producción y ejecución. Es un buen punto de partida antes de diseñar indicadores, reglas de reconciliación o pantallas de planificación.
Ver una aplicación real en una empresa industrial
El caso de éxito de Agolives permite conocer cómo una empresa industrial conectó planificación de demanda y producción, materiales y S&OP. Debe utilizarse como evidencia contextual de aplicación, no como sustituto de la explicación metodológica del proceso.
Recursos previstos para aplicar el método
Una plantilla MPS, una plantilla RCCP y un simulador de capacidad completarán este bloque cuando estén publicados. Cada recurso deberá enlazarse desde la tarea concreta que resuelva, explicando para quién sirve, qué información necesita y qué decisión facilita. Hasta entonces, no conviene incluir enlaces vacíos ni presentar activos de roadmap como descargables disponibles.
Nota de maquetación: Diseñar tres tarjetas de recurso por tarea: construir el MPS, validar la capacidad y simular escenarios. Marcar claramente los activos de roadmap hasta que tengan URL definitiva.
Preguntas frecuentes sobre planificación de la producción
¿Qué es la planificación de la producción?
Es el proceso que convierte demanda, pedidos, capacidad, materiales y restricciones en un plan de fabricación viable. Define qué producir, cuánto, cuándo, en qué recursos y con qué prioridades, buscando equilibrar servicio, coste, inventario y estabilidad.
¿Es lo mismo un plan de producción que la planificación de la producción?
No. El plan de producción es el resultado que concreta cantidades, fechas y recursos para un periodo. La planificación es el proceso continuo que genera, valida, revisa y mejora ese plan cuando cambian la demanda, la capacidad, los materiales o las prioridades.
¿Qué relación hay entre planificación agregada, MPS y RCCP?
La planificación agregada equilibra familias, capacidad e inventario a medio plazo; el MPS concreta qué fabricar y cuándo; y el RCCP valida si los recursos críticos pueden asumir la carga. Cada nivel aporta el detalle necesario antes de pasar al siguiente.
¿Qué diferencia hay entre capacidad finita e infinita?
La capacidad infinita calcula carga sin limitarla por los recursos disponibles. La capacidad finita introduce los límites reales de máquina, línea, turno o persona y obliga a decidir qué se desplaza o qué capacidad adicional se necesita para hacer viable el plan.
¿Cómo se detecta un cuello de botella en producción?
Se identifican los recursos cuya capacidad limita el flujo completo y se comparan su carga, disponibilidad, rendimiento y colas con el resto del proceso. El análisis debe considerar la variabilidad y no solo la utilización media, porque un recurso crítico puede generar retrasos aunque no parezca saturado en el total mensual.
¿Qué datos se necesitan para crear un plan de producción?
Se necesitan forecast y pedidos, prioridades de servicio, inventario y materiales disponibles, BOM, rutas, tiempos, calendarios, capacidad, mantenimiento, lotes, costes y reglas de negocio. La información debe estar actualizada y tener el detalle adecuado para la decisión.
¿Cómo influyen los materiales y el MRP en la planificación?
La BOM relaciona el plan de fabricación con sus componentes, y el MRP calcula necesidades netas teniendo en cuenta inventario, recepciones, plazos y lotes. Si un material no llega a tiempo o está reservado, la orden no será viable aunque exista capacidad de planta.
¿Con qué frecuencia se debe revisar el plan de producción?
Depende del entorno, la volatilidad y el horizonte. La planificación táctica puede revisarse semanal o mensualmente; el MPS, con una frecuencia más alta; y la programación, a diario o por turno. Lo importante es proteger un horizonte congelado y cambiar solo lo que aporta más valor que coste.
¿Qué impacto tienen los tiempos de cambio en la secuenciación?
Los tiempos de cambio reducen la capacidad efectiva y pueden generar merma, esperas o riesgo de calidad. Agrupar órdenes compatibles suele reducirlos, pero debe equilibrarse con fechas de servicio, inventario y prioridades comerciales para no crear otro problema en la cadena.
¿Qué KPI se debe utilizar para medir la eficiencia de la producción?
No existe un único KPI suficiente. Conviene combinar adherencia al plan, cumplimiento de entrega, carga y capacidad disponible, OEE, WIP, faltas de material, cambios y coste de urgencias. Cada métrica debe ayudar a detectar una causa y decidir una acción concreta.
¿Puede la IA ayudar a replanificar la producción?
Sí. Puede detectar conflictos, comparar escenarios, proponer ajustes y acelerar el análisis cuando cambian demanda, capacidad o suministro. Sin embargo, necesita datos fiables y reglas claras; el planificador sigue siendo responsable de validar qué alternativa es viable y conveniente.
¿Cuándo deja Excel de ser suficiente para planificar la producción?
Cuando las versiones se multiplican, la carga y los materiales no pueden validarse con rapidez, la secuencia se mantiene manualmente o varias áreas no trabajan sobre el mismo plan. En ese punto, la limitación ya no es la hoja de cálculo: es la falta de trazabilidad y coordinación para decidir con tiempo.
Conceptos relacionados con la planificación de la producción
Estos conceptos ayudan a ampliar la planificación sin interrumpir el recorrido principal del pilar. Cada uno debe enlazar a su contenido propietario cuando exista, evitando repetir una explicación extensa que pertenece a un satélite específico.
- Planificación agregada: equilibra familias, capacidad e inventario a medio plazo.
- Plan Maestro de Producción (MPS): concreta qué producir y cuándo en el nivel adecuado.
- RCCP: Valida la carga de los recursos críticos antes de programar el detalle.
- Capacidad finita: planifica dentro de los límites reales de los recursos disponibles.
- Programación detallada: asigna y secuencia órdenes por línea, máquina, turno u operación.
- Cuello de botella: recurso cuya limitación condiciona el flujo de todo el sistema.
- OEE: lectura de disponibilidad, rendimiento y calidad que modifica la capacidad utilizable.
- BOM y MRP: conectan el plan de fabricación con componentes y necesidades netas.
- WIP: producto en curso que puede proteger el flujo o revelar una falta de sincronización.
- Takt time y tiempo de ciclo: indicadores complementarios para evaluar el ritmo de producción.
- Just-In-Sequence: coordinación de entrega en el momento y orden necesarios.
- Horizonte congelado y gestión por excepciones: reglas para proteger la estabilidad sin bloquear cambios necesarios.
Artículos relacionados
 Producción y capacidad
Coste del cambio en producción: cómo medirlo y usarlo para planificar mejor
El coste del cambio en producción es una de las variables más importantes para entender por qué un plan apare…
 Producción y capacidad
Plan maestro y estabilidad: cómo reducir replanificaciones y su impacto en servicio y coste
Plan maestro y estabilidad son dos elementos clave en la planificación de la producción, especialmente en ent…
 Compras y proveedoresProducción y capacidad
Optimización del mix de producto: cómo decidir qué fabricar y aprovisionar para maximizar rentabilidad
La optimización del mix de producto es una de las decisiones más complejas (y con mayor impacto) dentro de la…
 Producción y capacidad
OEE (Overall Equipment Effectiveness): ¿tu fábrica es eficiente de verdad?
Cuando se habla de eficiencia en una planta de producción, es fácil pensar en velocidad, en cantidad de produ…
 Producción y capacidad
Rough Cut Capacity Planning (RCCP): qué es, cómo se hace y qué errores evitar
Planificar la capacidad de una planta no es solo una cuestión de ajustar turnos o abrir una nueva línea. Hace…
 Producción y capacidad
¿Qué es la planificación agregada y por qué es clave en la gestión de la producción?
En cualquier cadena de suministro eficiente, la toma de decisiones no puede quedarse en lo urgente o lo inmed…
¡Suscríbete a nuestra newsletter y transforma tu gestión!
Recibe actualizaciones y recursos valiosos que te ayudarán a optimizar tu proceso de compras y aprovisionamiento.